

Análise de falhas garante a disponibilidade
Processo preventivo de revisão dos componentes de um conjunto permite identificar falhas potenciais, suas causas e efeitos, além de avaliar e eliminar os riscos potenciais
 Foto: ARMAC
A análise dos modos e efeitos de falhas (FMEA – Failure Mode and Effects Analysis, do original em inglês) é o processo preventivo de revisão dos componentes de um conjunto para identificar falhas potenciais, suas causas e efeitos, além de avaliar o risco associado a essas falhas, classificando-as e providenciando sua redução ou eliminação.
Essa análise qualitativa pode ser transformada em quantitativa, combinando-se modelos matemáticos com um banco de dados estatístico de causas, além de ser ampliada para a análise de modos de falha, efeitos e criticidade (FMECA – Failure Mode Effects and Criticality Analysis), se incluir a análise de criticidade.
Para obter uma modelagem mais completa, contudo, deve-se considerar outros tipos de análise como, como árvore de falhas (FTA – Fault-Tree Analysis) ou lógica reversa. O uso de ferramentas como o Diagrama de Ishikawa e o Gráfico de Pareto darão maior abrangência e profundidade.
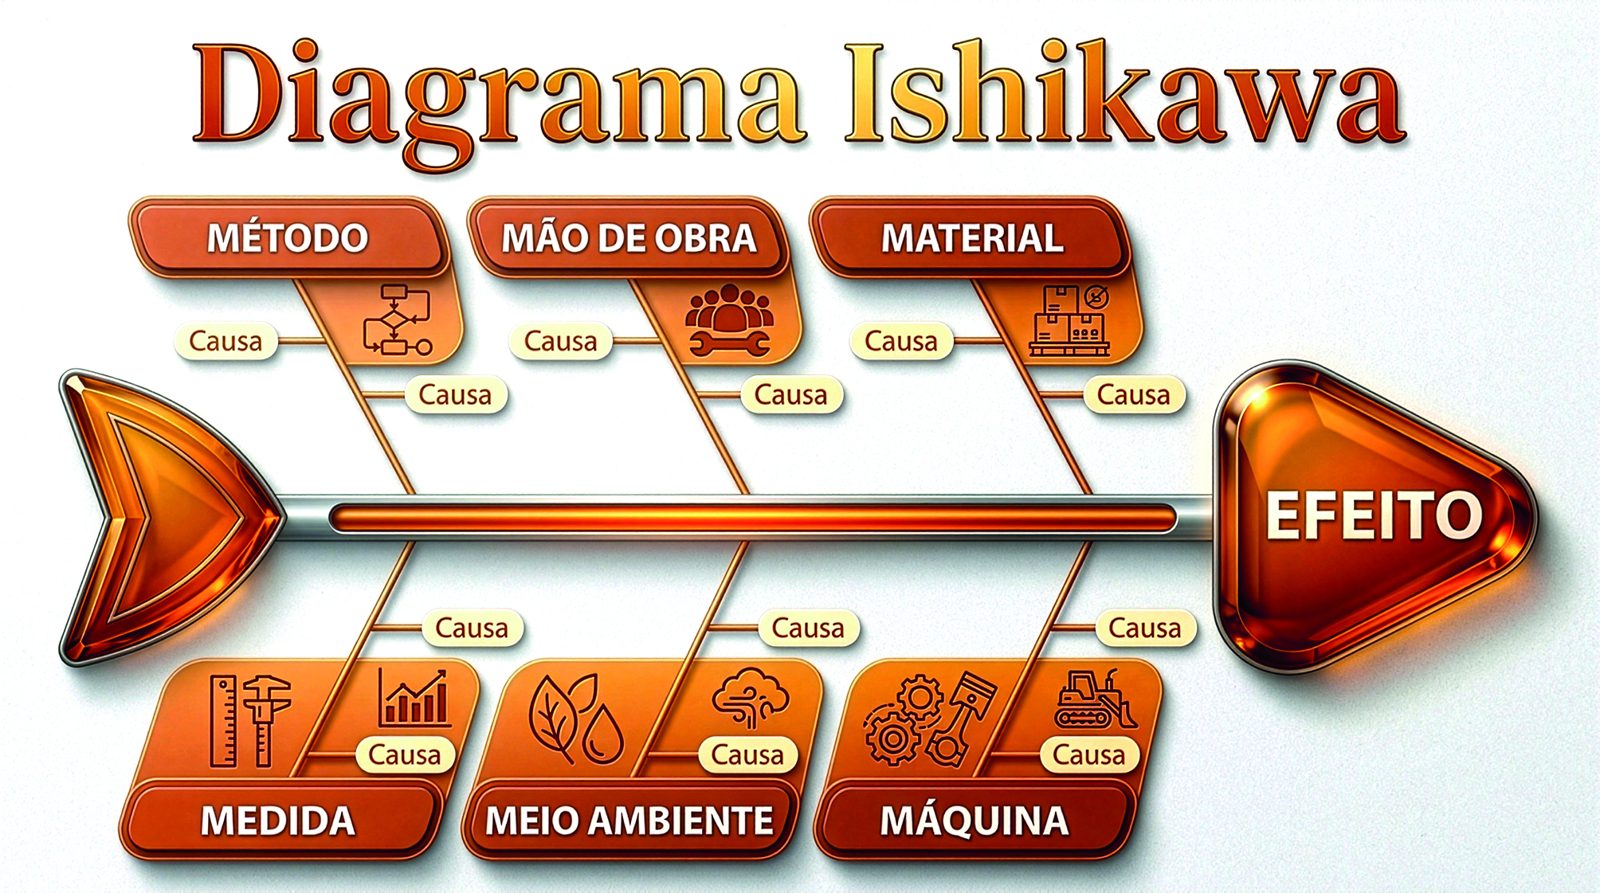 Uso de ferramentas como o Diagrama de Ishikawa permitem obter uma modelagem mais completa da FMEA. Foto: REPRODUÇÃO
Nesse sentido, as principais categorias da análise incluem FMEA de Processo (que analisa falhas que possam afetar a qualidade ou confiabilidade do produto), FMEA de Projeto, (que avalia falhas através da análise do projeto) e FMEA de Produto (focalizada em falhas que possam ocorrer nas especificações), além de ser possível encontrar ainda variações de FMEA para Sistemas, Serviços e Softwares.
IMPLANTAÇÃO
Os principais benefícios da implantação adequada da análise FMEA compreendem a obtenção de um processo documentado de avaliação do projeto e de identificação de falhas e seu impacto. Também permite identificar pontos e interfaces que possam trazer problemas, assim como avaliar o impacto das mudanças no projeto e nos procedimentos operacionais, aumentar a confiabilidade e a segurança, reduzir falhas e aumentar a produtividade, baixar custos e identificar falhas potenciais.
A identificação prematura e as medidas preventivas permitem a mitigação ou eliminação de falhas potenciais, evitando sua recorrência e aumentando a confiabilidade, a disponibilidade e a segurança dos equipamentos.
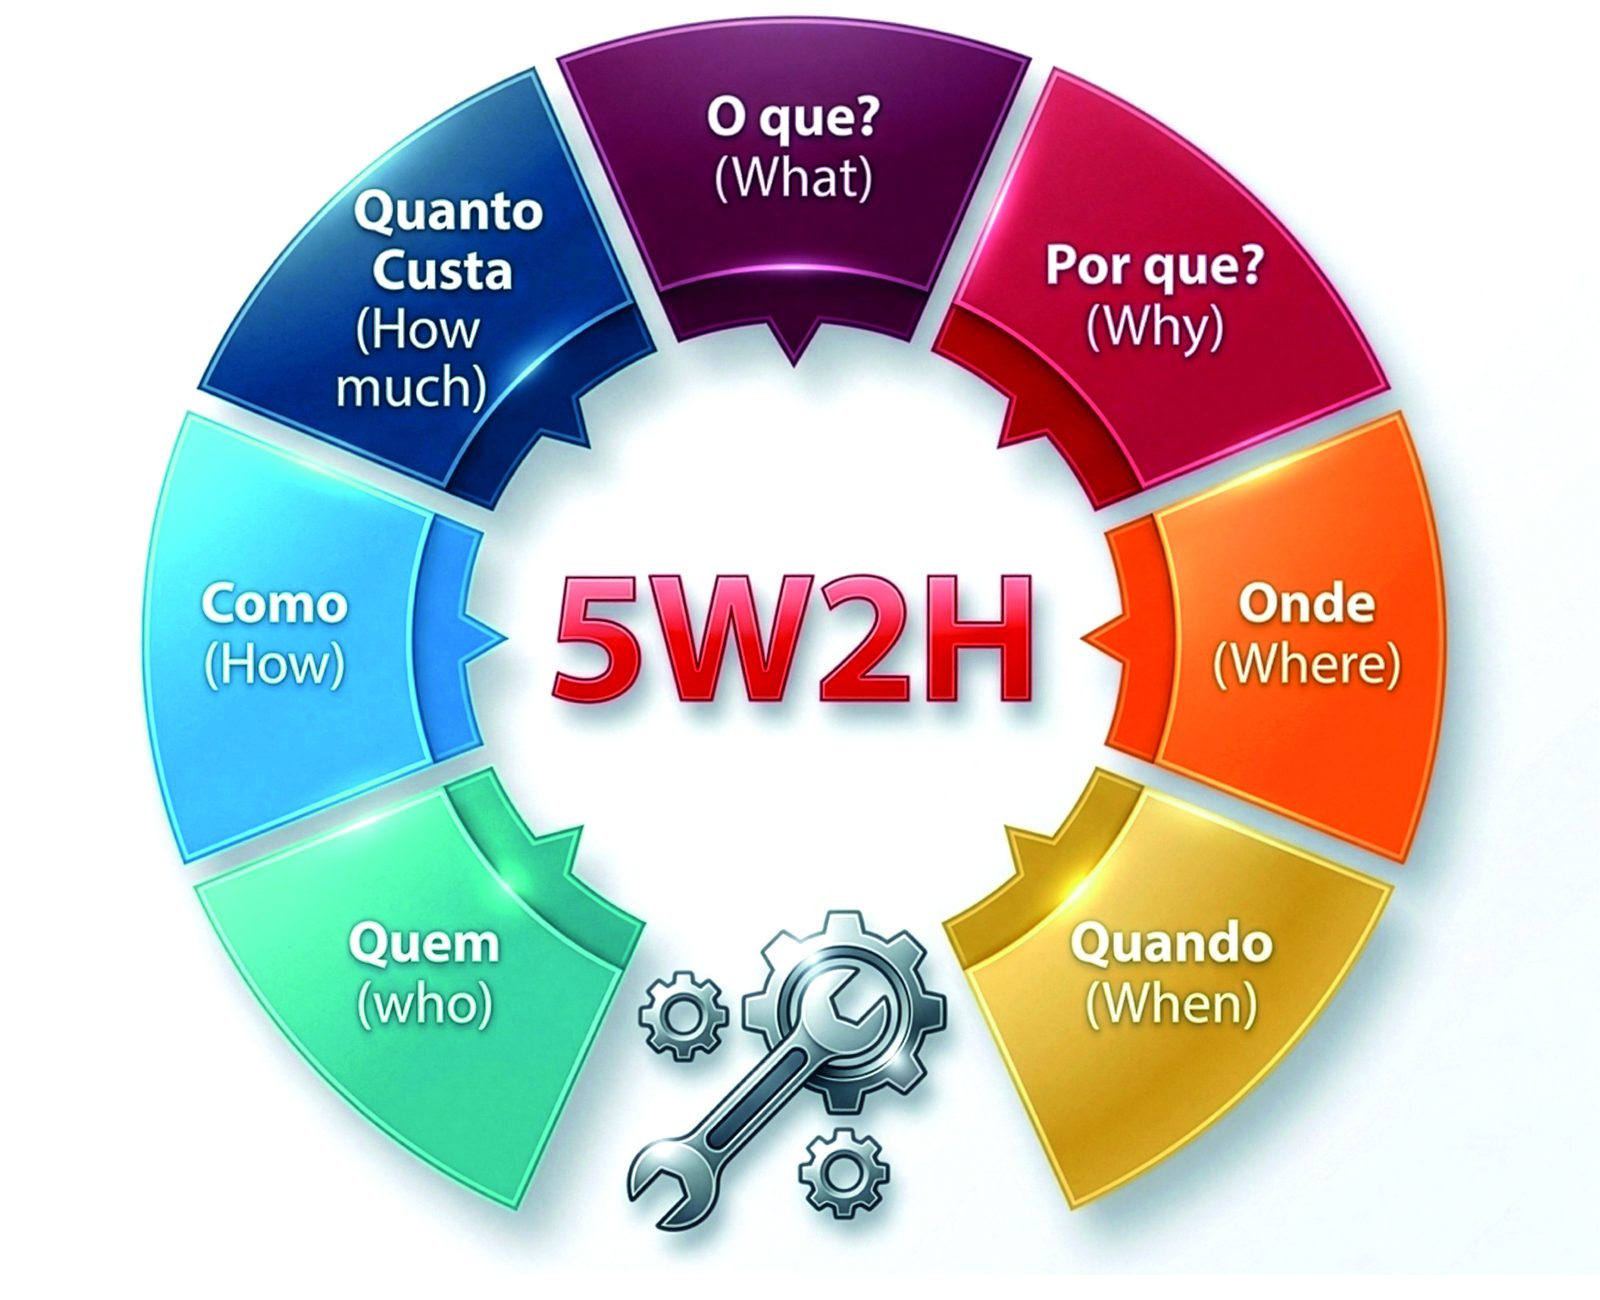 A sistemática 5W2H é considerada uma ótima ferramenta auxiliar para traçar os planos de ação. Foto: REPRODUÇÃO
No entanto, apesar de seus vários benefícios, a abordagem tem limitações de abrangência. A FMEA não permite, por exemplo, avaliar modos de falha envolvendo diversas variáveis ou mesmo definir os intervalos de falha para cada caso. Além disso, os procedimentos identificam os mecanismos de falha do produto, mas não da modelagem, o que limita sua aplicação em análises de causa-raiz, programas acelerados de testes e análises de vida residual.
Dessa forma, a utilização da ferramenta de cima para baixo viabiliza a identificação apenas dos principais modos de falha. O método de árvore de falhas (FTA) é mais adequado para essa situação. Já na abordagem de baixo para cima, a sistemática FMEA pode ampliar ou complementar a FTA, identificando outras causas e modos de falha.
Há ainda outros condicionantes. Ao implantar a FMEA, considera-se que a operação ocorre de acordo com as especificações técnicas padrão, que há apenas uma falha em cada sistema, que todas as entradas do item analisado estão em seus valores nominais e que as quantidades de materiais de consumo são suficientes.
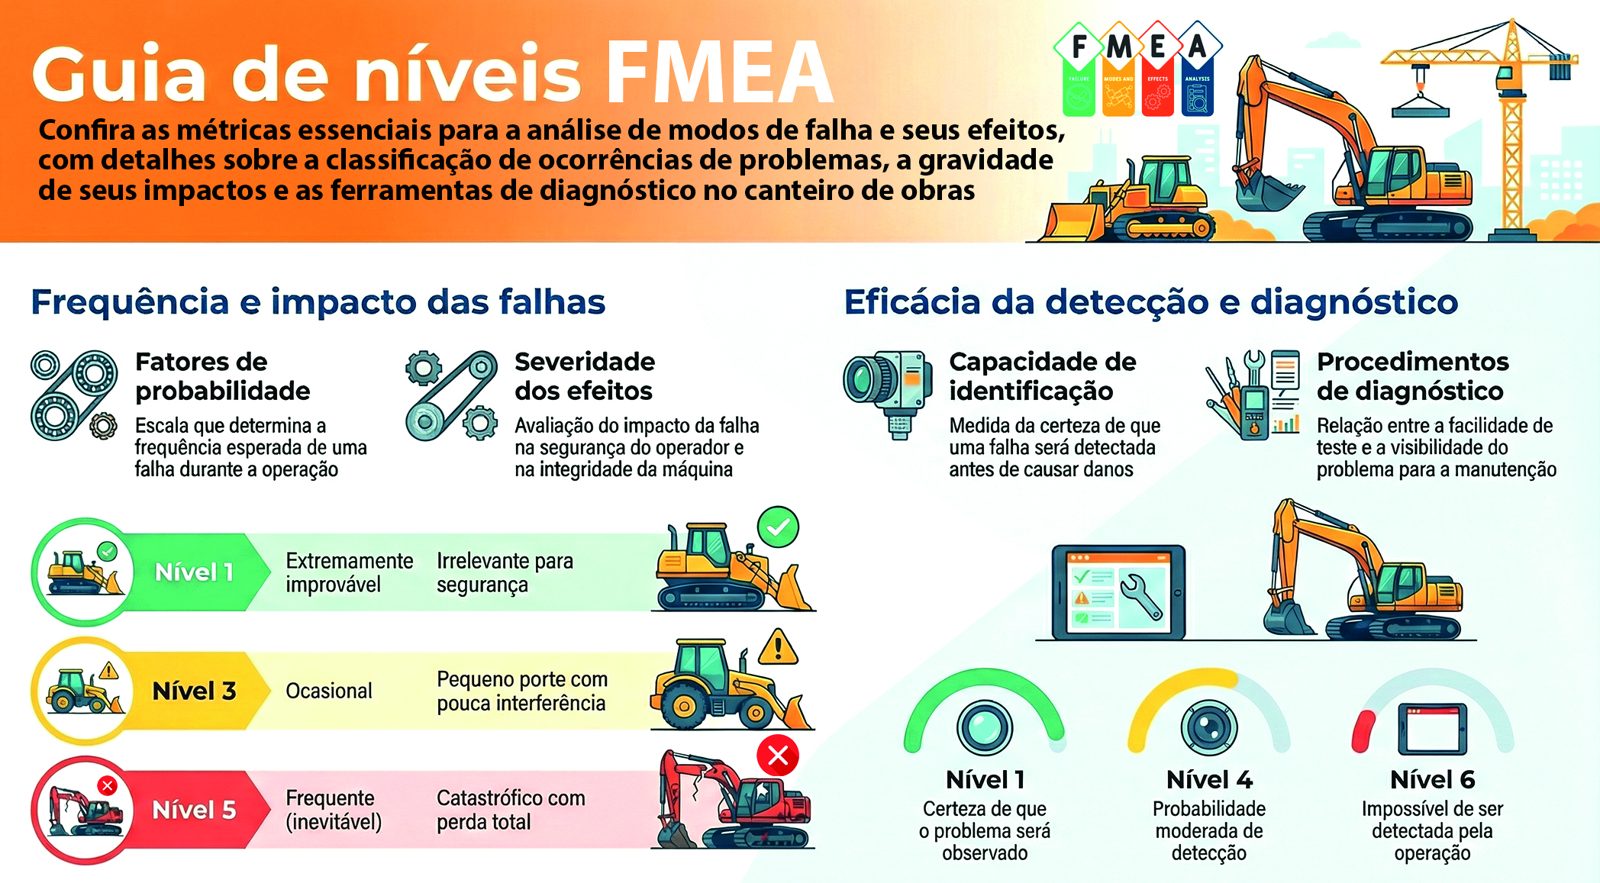 Composta por variáveis, a análise identifica funções, possíveis falhas, causas e efeitos decorrentes. Foto: REPRODUÇÃO
A implantação compreende as seguintes etapas: (1) definição e levantamento das informações sobre o serviço, produto ou processo a ser analisado; (2) análise das falhas reais e potenciais; (3) análise das causas e definição do grau de risco gerado por cada falha; (4) definição do grau de detecção e agrupamento das causas, de acordo com a facilidade de percebê-las; (5) implantação de um sistema de pontuação para análise de riscos; (6) propostas de melhoria ou controle e definição das ações para sua concretização (a ferramenta 5W2H é uma ótima auxiliar para traçar os planos de ação); (7) melhoria contínua, com reuniões periódicas da equipe para avaliar o plano de ação, (8) recalcular os riscos, implementar melhorias e rastrear as ações realizadas.
Para tanto, a análise proativa deve ser revisada sempre que se iniciar um novo ciclo/processo de produção, houver alteração nas condições de trabalho ou no projeto, mudança nas normas regulamentadoras ou qualquer outro problema.
DOCUMENTAÇÃO
Como referência, o documento FMEA contém uma lista dos principais componentes, funções ou serviços que podem falhar. Para cálculo dos respectivos riscos, são determinados a frequência, os efeitos e os modos de falha em cada item. O valor do risco (RPN – Risk Priority Number) é um múltiplo de três variáveis (ocorrência, severidade e detecção), tabeladas de acordo com o tipo de FMEA utilizado na operação (cf. infográfico).
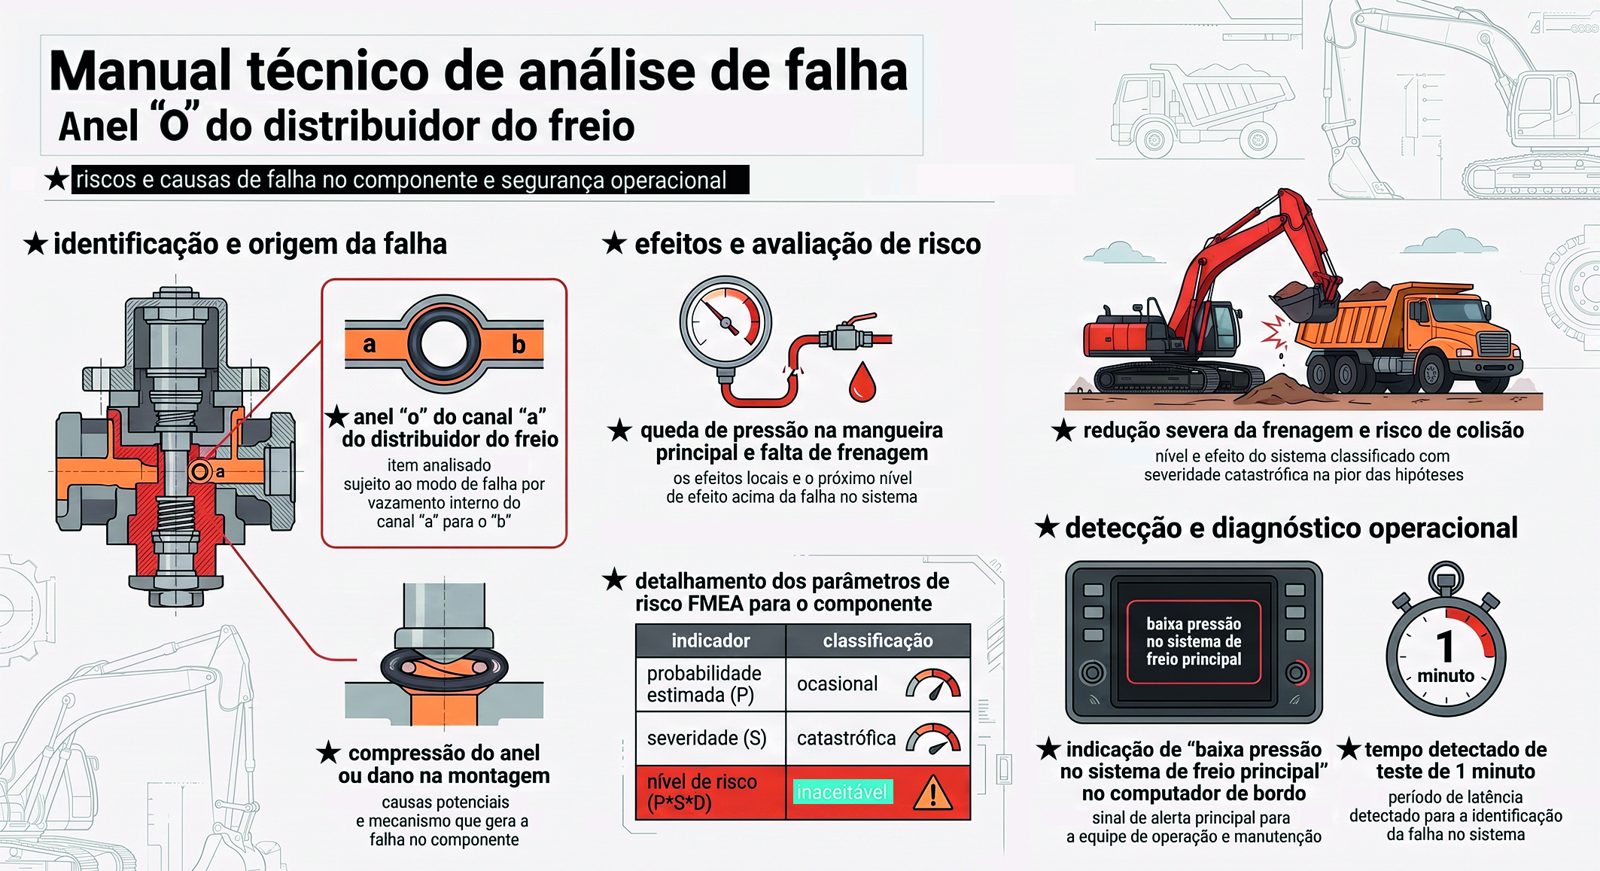 Foto: REPRODUÇÃO
Inicialmente, são identificadas as funções, as possíveis falhas, suas causas e os efeitos decorrentes. Em seguida, analisa-se o risco (RPN) de cada falha, avaliando-se possíveis medidas de melhoria e ações para reduzi-lo. Por praxe, um documento FMEA bem-elaborado inclui os seguintes campos: nome e função do componente; natureza, causa e efeitos da falha; classificação de severidade, frequência e detecção; responsabilidades e prazos; ações e procedimentos recomendados e implementados.
Inicialmente, deve-se verificar a causa da falha e sua probabilidade (P) de ocorrência, por meio de análise, cálculo, verificação ou processos similares (devidamente documentados), que identifiquem todas as causas potenciais (como erro humano, fadiga etc.). Cada modo irá gerar um fator de probabilidade.
Para o pior cenário, a determinação da severidade (S) deve ser registrada em função da percepção do usuário (como, por exemplo, perda total da função, de desempenho etc.). Para cada efeito deve ser atribuído um nível. A detecção (D) indica como a falha é detectada, isolada e reparada, assim como o tempo necessário para isso. Trata-se de um passo importante para o controle de manutenção e a avaliação de situações recorrentes.
Nesse processo, deve ficar claro como o modo ou a causa da falha é detectado pelo operador ou pela equipe de manutenção, seguindo procedimentos de diagnóstico ou usando sistemas automáticos (cf. infográfico).
Correspondente a (P x S x D), o nível de risco (RPN) é a combinação dos efeitos finais, inclusive os não detectáveis (latência), que irão influenciar a severidade na pior condição e o resultado. Em certos casos, pode ser difícil de obter o cálculo exato, principalmente em cenários nos quais são detectados muitos eventos e em que o tempo de latência é crucial (como em sistemas com redundância, por exemplo). Esse tempo pode não ser detectável e deve ser registrado se for possível medi-lo.
Conheça a história da FMEA
Uma das primeiras técnicas de análise de falhas desenvolvidas, a FMEA foi criada na década de 1950 pelas Forças Armadas norte-americanas, que buscavam estudar problemas causados pelo mau uso de sistemas militares. Durante a década seguinte, algumas empresas contratadas pela NASA – a agência espacial norte-americana – utilizaram variações do produto nos programas Apollo, Voyager e outros projetos. Logo depois, as empresas de aviação civil também passaram a usar a FMEA, com apoio da SAE (Society of Automotive Engineers).
Nos anos 1970, o uso da FMEA se espalhou para outros ramos da indústria. Em 1971, a NASA elaborou um relatório para a U. S. Geological Survey sobre o uso da técnica de análise na exploração offshore de petróleo. Em 1973, um relatório da Agência de Proteção Ambiental americana (EPA) detalhou sua aplicação em estações de tratamento de esgotos.
A indústria automotiva começaria a utilizar a FMEA na segunda metade daquela década, inicialmente com a mesma abordagem, considerando falhas induzidas por processos em desenvolvimento. No entanto, uma norma de FMEA para a indústria automotiva só seria introduzida em 1993. As primeiras versões da norma da SAE foram publicadas em 1994, com seguidas revisões. Em 2019, ambas foram substituídas por um manual, que uniformizou todas as edições anteriores.
Atualmente, a FMEA é usada na maioria dos ramos da indústria. Com o apoio da ASQ (American Society of Quality), a Toyota foi além ao lançar a revisão de seus próprios projetos com base em uma abordagem de modos de falha (Design Review Based on Failure Mode – DRBFM).
 Atualmente disseminada na indústria, a análise foi criada na década de 1950 pelas Forças Armadas norte-americanas. Foto: REPRODUÇÃO
A análise de risco exemplificada
No exemplo abaixo, são listadas as ações necessárias para reduzir os maiores riscos detectados em sistemas de freios, utilizando a experiência da equipe ou técnicas como brainstorming, tabulando as alternativas para análise e revisão periódica.
 Ferramenta tabula alternativas para análise e revisão periódica dos sistemas. Foto: BMC