
P U B L I C I D A D E


P U B L I C I D A D E
Como preservar o desempenho de cilindros
Fundamentais para máquinas pesadas, os cilindros hidráulicos transformam a pressão do óleo em força mecânica para levantar, empurrar, escavar e movimentar a carga. Em setores como construção, mineração e agricultura, o desempenho desses componentes está diretamente ligado à produtividade, segurança e rentabilidade das operações. Por isso, identificar os primeiros sinais de desgaste e manter uma rotina adequada de manutenção é essencial para evitar falhas e paradas inesperadas.
Entre os principais sinais de perda de eficiência estão redução da força, principalmente no avanço do cilindro, movimentos lentos ou irregulares, com “engasgos” e vibrações, descida do cilindro sem comando ou avanço lento durante o retorno, vazamentos externos de óleo, aquecimento excessivo do sistema, ruídos anormais, cavitação ou batidas hidráulicas, danos na haste e aumento do tempo de ciclo. “Em campo, esses sinais geralmente s&atil
Fundamentais para máquinas pesadas, os cilindros hidráulicos transformam a pressão do óleo em força mecânica para levantar, empurrar, escavar e movimentar a carga. Em setores como construção, mineração e agricultura, o desempenho desses componentes está diretamente ligado à produtividade, segurança e rentabilidade das operações. Por isso, identificar os primeiros sinais de desgaste e manter uma rotina adequada de manutenção é essencial para evitar falhas e paradas inesperadas.
Entre os principais sinais de perda de eficiência estão redução da força, principalmente no avanço do cilindro, movimentos lentos ou irregulares, com “engasgos” e vibrações, descida do cilindro sem comando ou avanço lento durante o retorno, vazamentos externos de óleo, aquecimento excessivo do sistema, ruídos anormais, cavitação ou batidas hidráulicas, danos na haste e aumento do tempo de ciclo. “Em campo, esses sinais geralmente são percebidos quando o operador precisa acelerar mais a máquina para executar o mesmo trabalho antes realizado com esforço menor”, afirma Renato Crocce, gerente de vendas e marketing da divisão Motion System da Parker Hannifin.
CAUSAS
As causas podem estar relacionadas ao desgaste natural ou a falhas prematuras. No primeiro caso, o processo tende a ser gradual, com desgaste homogêneo das vedações, perda progressiva de desempenho e aumento lento de vazamentos internos.
Já uma falha prematura por sobrecarga costuma causar sinais severos, como empenamento da haste, desgastes acentuados e não uniformes em parte da camisa, na cabeça ou em outras partes do pistão e nas vedações, trincas em soldas, olhais ou pontos de fixação, aumento súbito do vazamento ou perda repentina de força, vedação rasgada ou extrudada. “Se a falha ocorre com poucas horas de uso e apresenta deformação, extrusão de vedação ou marcas de pressão excessiva, há forte indicação de sobrecarga, desalinhamento ou pico de pressão”, explica Crocce.
Impactos excessivos, sobrecarga da máquina, hastes danificadas, vazamentos ignorados e uso do cilindro como elemento de impacto estão entre as práticas que reduzem a vida útil. A limpeza inadequada da haste também pode acelerar o desgaste. “Cilindros hidráulicos foram projetados para transmitir força axial”, ressalta o gerente. “Esforços laterais, impactos e desalinhamentos reduzem drasticamente sua vida útil.”
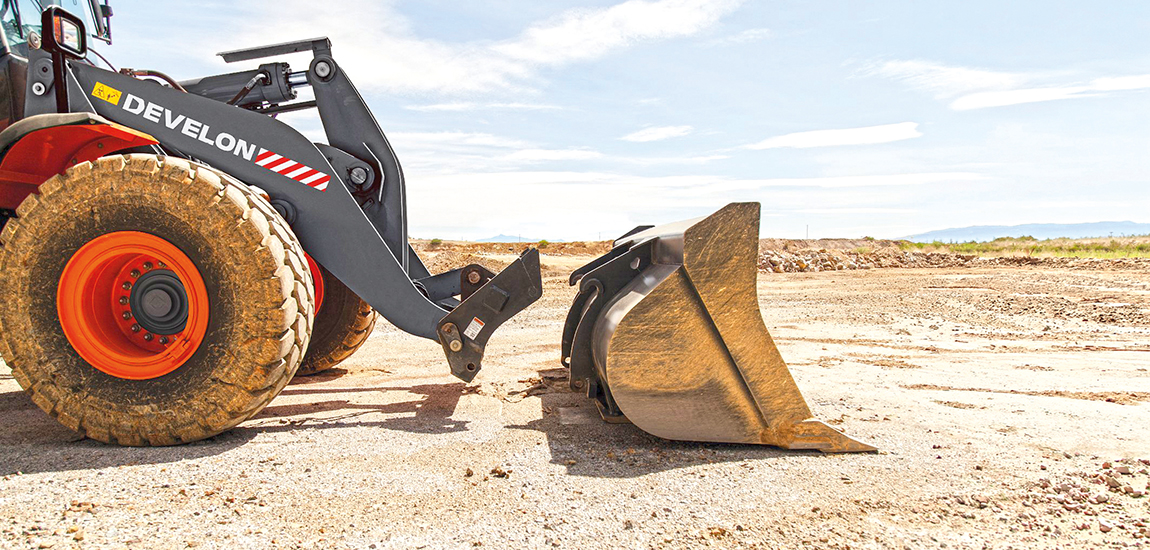
Movimentar a máquina lateralmente contra as estruturas ou utilizar a lança e a caçamba como alavancas para retirar cargas de solos muito compactados são exemplos de ações que podem gerar esforços e picos de pressão para os quais o sistema não foi projetado. Além disso, colisões da máquina com materiais em alta velocidade podem provocar impactos e sobrecargas que reduzem significativamente a vida útil dos cilindros. “Além de danificar componentes internos, esses impactos geram picos de pressão que podem comprometer as vedações”, destaca Ivan Ferreira, gerente de vendas do Centro de Serviços da Bosch Rexroth.
CONTAMINAÇÃO
Além dos esforços mecânicos, um dos principais inimigos de sistemas hidráulicos é a contaminação do óleo. Partículas de sílica, poeira fina, resíduos metálicos, água, lama, fibras de panos inadequados e contaminantes introduzidos durante o abastecimento ou a troca de mangueiras podem comprometer componentes e vedações. “Mesmo partículas invisíveis a olho nu causam danos porque atuam como abrasivo entre a vedação, a haste e a camisa”, delineia Crocce.
O problema é progressivo, pois as partículas que circulam pelo óleo chegam às regiões de contato entre vedação e superfícies metálicas. Com o tempo, isso provoca microcortes, aumenta o atrito e a temperatura, danifica hastes e camisas e favorece a retenção de contaminantes. O resultado é sempre o mesmo: aumento do vazamento interno e perda de eficiência do cilindro. “Uma partícula pequena pode parecer inofensiva, mas milhões delas circulando continuamente transformam o óleo em um agente abrasivo”, conta o especialista.
Por isso, o controle da contaminação deve fazer parte da rotina de manutenção. Procedimentos adequados de limpeza, abastecimento, armazenamento e substituição de componentes ajudam a preservar o sistema. Até mesmo operações aparentemente simples – como a troca de mangueiras – exigem cuidado, pois podem gerar resíduos que contaminam o sistema hidráulico se não forem feitas corretamente.
A presença de água, afirma Ferreira, merece máxima atenção. Acima dos limites recomendados, pode alterar as características químicas do fluido, favorecer processos de oxidação e formação de depósitos e, consequentemente, comprometer o funcionamento e a vida útil do sistema. “Além dos contaminantes externos, o próprio desgaste dos componentes pode gerar partículas metálicas como ferro, bronze e alumínio”, diz ele. “Esses resíduos passam a circular pelo sistema e podem contribuir para novos processos de desgaste, criando um ciclo de contaminação e deterioração dos componentes.”
Uma das alternativas para reduzir a contaminação é a microfiltragem. O processo remove partículas sólidas e água do fluido, contribuindo para reduzir o desgaste abrasivo e prolongar a vida útil dos componentes. “O resultado depende do nível inicial de contaminação, da aplicação e da qualidade da filtragem”, afirma Rodrigo Silva, gerente do Circular Solution Centre & REP Center da SKF Brasil.
Em aplicações severas, a microfiltragem contínua pode contribuir para aumentar a vida útil das vedações e de outros componentes, além de reduzir vazamentos internos, aquecimento e desgaste prematuro, assim como o risco de travamento de válvulas, que pode provocar picos de pressão no sistema e a degradação do óleo. “Em muitos casos, a vida útil dos componentes hidráulicos pode aumentar de duas a quatro vezes quando se reduz o nível de contaminação do fluido”, afirma Crocce. “Em operações críticas e bem-controladas, o ganho pode ser ainda maior.”
O acompanhamento da limpeza do óleo pode ser feito pelas classes ISO 4406 ou NAS (principais padrões para classificar o nível de contaminação sólida em óleos e fluidos hidráulicos), de acordo com a especificação do fabricante. “Mas não basta apenas instalar filtros melhores, pois é necessário medir se o nível de contaminação realmente diminuiu”, ressalta o gerente.
REVESTIMENTOS
As hastes estão entre os componentes mais expostos a condições severas de trabalho em cilindros hidráulicos. Fricção, abrasão, agentes químicos e impactos mecânicos podem comprometer a superfície e, consequentemente, o desempenho do item. Para enfrentar essas condições, a indústria desenvolveu diferentes tecnologias de revestimento.
O cromo duro convencional, por exemplo, continua entre as soluções mais utilizadas devido ao custo e à disponibilidade, pois oferece elevada dureza superficial e boa resistência ao desgaste por atrito, embora possa apresentar limitações em ambientes químicos agressivos e aplicações sujeitas a impactos severos. O níquel químico é uma alternativa para situações em que a resistência à corrosão é mais importante.
Já o revestimento duplex de cromo e níquel combina as características dos dois materiais: o níquel funciona como barreira contra a corrosão, enquanto o cromo proporciona resistência ao desgaste. Entre as tecnologias que vêm ganhando espaço estão os revestimentos aplicados por HVOF (High Velocity Oxygen Fuel – ou aspersão térmica por oxicombustível em alta velocidade), incluindo soluções a base de carbeto de tungstênio e carbeto de cromo.
TECNOLOGIAS
Outra opção é o laser cladding, processo que utiliza feixe de laser para fundir ligas metálicas de alta resistência diretamente sobre a superfície da haste. A tecnologia produz uma ligação metalúrgica, com baixa porosidade e boa tenacidade, sendo indicada para aplicações sujeitas a impactos severos. “O HVOF produz um revestimento de alta densidade, baixa porosidade e elevada dureza, com excelente resistência ao desgaste abrasivo e à corrosão”, explica Claudemir Matiello, especialista em vedações da SKF Brasil. “Isso reduz a penetração de contaminantes e protege melhor a superfície da haste.”
Em aplicações de mineração e outros ambientes com abrasão severa, o HVOF vem ganhando espaço justamente pela maior densidade, menor porosidade e resistência ao desgaste em comparação ao cromo duro convencional. Também podem ser utilizados revestimentos cerâmicos ou compostos, nitretação e aços inoxidáveis ou hastes inoxidáveis revestidas, dependendo das condições de operação. “A escolha da tecnologia adequada pode reduzir o tempo de máquina parada e os custos de corretivas”, diz.
No entanto, garantir o bom funcionamento e estender a vida útil dos cilindros exige ainda a capacitação das equipes, visando compreender as características das novas tecnologias de vedação e, principalmente, aplicar corretamente os procedimentos de montagem e desmontagem. “Isso implica conhecer os produtos e componentes, utilizar as ferramentas adequadas e seguir os procedimentos técnicos estabelecidos”, comenta Ferreira, da Bosch Rexroth.
Outro ponto importante é a mudança de práticas já consolidadas. Em alguns casos, explica o especialista, é necessário rever métodos e ferramentas utilizados anteriormente. “As novas tecnologias podem exigir procedimentos específicos para garantir o correto posicionamento das vedações e evitar danos aos componentes”, ressalta.
Análise do óleo não é custo, diz especialista
Para evitar falhas inesperadas, a manutenção de cilindros deve ir além da inspeção visual. O acompanhamento das condições do óleo, por exemplo, pode antecipar problemas que ainda não apresentam sinais externos. “A análise laboratorial permite identificar problemas antes de uma falha visível”, afirma Crocce, da Parker Hannifin. “A análise do óleo não deve ser vista como custo adicional, mas como ferramenta de diagnóstico preditivo.”
Segundo Ferreira, da Bosch Rexroth, a análise também não deve ser vista apenas como uma ferramenta para identificar problemas já instalados. “Acompanhada de forma periódica, pode ajudar a detectar alterações no sistema antes que ocorram falhas mais graves, contribuindo para o planejamento das intervenções”, aponta.
O programa pode incluir coleta periódica de amostras, contagem de partículas, análise de teor de água, contaminação biológica, viscosidade, oxidação, metais de desgaste, silício, aditivos e comparação dos resultados com o histórico. Essas informações ajudam a definir ações como troca ou filtragem do fluido, substituição de filtros, investigação de desgaste interno, antecipação da troca de vedações e correção de procedimentos de abastecimento e armazenamento.
Em ambientes severos, a recomendação é combinar a inspeção visual diária, realizada pelo operador, com inspeções técnicas periódicas, de acordo com a criticidade da aplicação. Hastes, raspadores, vedações e pontos de articulação devem receber atenção especial. “O custo da falha vai muito além do reparo do cilindro, pois envolve máquina parada, mão de obra improdutiva, logística e perda de produção”, destaca Silva, da SKF. “Normalmente, a preventiva representa uma fração desse custo e permite programar a intervenção.”


P U B L I C I D A D E
P U B L I C I D A D E
P U B L I C I D A D E
P U B L I C I D A D E
Mais matérias sobre esse tema




Av. Francisco Matarazzo, 404 Cj. 701/703 Água Branca - CEP 05001-000 São Paulo/SP
Telefone (11) 3662-4159
© Sobratema. A reprodução do conteúdo total ou parcial é autorizada, desde que citada a fonte. Política de privacidade