

Motores elétricos: os passos para uma operação mais eficiente
A adoção de medidas preventivas, como a medição da resistência ao isolamento as análises de vibração e temperatura, ajudam a aumentar a vida útil dos equipamentos
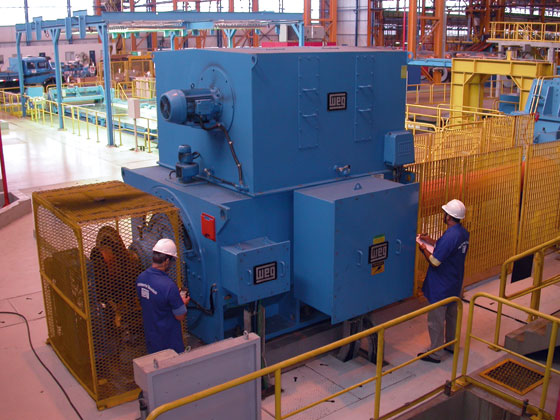 No Brasil, um grande parque de motores elétricos antigos permanece em operação, após 20, 30 ou até 40 anos de uso. Como foram produzidos numa época em que a economia de consumo de energia não era uma prioridade, esses equipamentos se caracterizam pela baixa eficiência energética. Além disso, após tantos anos de utilização, é natural que eles tenham passado por diversos processos de queima e rebobinagem, o que contribui ainda mais para sua baixa eficiência.
Esse cenário, que pode ser constatado no quadro da página 62, serve para justificar a adoção de critérios para priorizar a manutenção desses equipamentos. Ao se deparar com um parque de motores elétricos, o profissional do setor deve programar sua manutenção de acordo com padrões de criticidade, considerando suas condições operacionais como a idade, por exemplo, e o seu nível de importância para a produção.
Dessa forma, motores de nível “A” seriam aqueles vitais para o processo e cuja parada interrompe a produção. Os classificados como nível “B”, por sua vez, seriam igualmente importantes, mas com menor impacto na produção diante de uma eventual parada, enquanto os da série “C” se classificariam entre os que podem parar a qualquer momento para manutenção sem afetar diretamente a produção. Partindo desse princípio, é possível estabelecer procedimentos de manutenção adequados a cada modelo de motor e a sua criticidade para o processo.
A manutenção de freios, por exemplo, normalmente requer que o motor seja apenas retirado de operação, mas pode ser executada com o equipamento instalado no local. Por isso, podemos presumir que, no caso de motores de nível “C” e “B”, essa intervenção pode ser realizada sem grandes programações prévias. Nos equipamentos de nível “A”, entretanto, sua execução requer um plano de redundância para se evitar impactos na produção.
No caso do sistema de refrigeração a água, se o equipamento for dotado de trocador de calor pode ser viável mantê-lo instalado na base durante a manutenção. Entretanto, se o sistema de arrefecimento do motor for de circulação de água por canais na carcaça, ele deverá ser deslocado para uma oficina na eventualidade de uma manutenção. Por esse motivo, motores com esse último tipo de arrefecimento não são indicados para operar como nível “A”.
Calculando a proteção
O motor elétrico possui dois componentes-chave que merecem atenção especial para se evitar falhas na operação: o enrolamento (bobinado) e os rolamentos. Para ambos, a presença de contaminantes significa um fator de redução da vida útil. Em especial a umidade, que reduz a eficiência do isolamento elétrico e, com o tempo, pode ocasionar falhas. Nos rolamentos, a umidade acaba comprometendo a lubrificação e leva o conjunto a falhas prematuras. Os contaminantes sólidos também são prejudiciais ao sistema, principalmente aos rolamentos, onde, em contato com a graxa, prejudicam a qualidade da lubrificação e elevam o nível de desgaste dos elementos móveis.
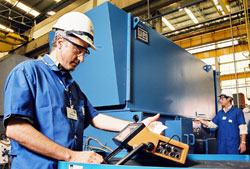 O grau de isolamento de um motor elétrico identifica a sua capacidade de suportar condições adversas no ambiente de operação. Os equipamentos menos protegidos (IP21), por exemplo, são considerados como motores abertos, pois possuem aberturas em sua carcaça ou tampas, e permitem facilmente a entrada de contaminantes. Por esse motivo, eles não são indicados para operação em ambientes desabrigados ou com alta incidência de poeira, como os canteiros de obras, por exemplo.
Já os motores IP55 são totalmente fechados, praticamente blindados e bastante resistentes a contaminantes externos. Todavia, para operações muito severas, ainda há os motores IP56 ou mesmo IP66, com grau de proteção superior, que deixa os equipamentos praticamente imunes à incidência de intempéries. A medição do isolamento é regida pela norma NBR 5383-2000, que determina que um motor está apto para uso se a sua resistência de isolamento for superior, em valores numéricos, a sua tensão (expressa em kV) mais um.
Ou seja, se um motor trabalha em tensão de 440V, sua proteção mínima deve ser:
Isolamento = 0,44(kV) + 1 [MΩ] = 1,44MΩ.
Todavia, para alguns fabricantes de primeira linha, esse valor é considerado muito baixo e, por isso, motores novos chegam a apresentar resistência de isolamento na ordem de centenas de megohms (veja como realizar a medição da resistência de isolamento no quadro da pág. 64).
Uma vez dimensionado o equipamento correto para a aplicação requerida, o plano de operação do motor deve prever manutenções preventivas de acordo com sua classificação no parque de equipamentos (A, B ou C) e até mesmo com o regime de trabalho imposto. Outro parâmetro a ser considerado nesse caso nas operações já em andamento é a quantidade de falhas em um único equipamento ou área. Ou seja, mesmo que o motor não tenha grande impacto na produção, uma frequência alta de falhas em determinada área é um indicativo de que ações preventivas devem ser tomadas para se identificar o motivo e buscar uma solução definitiva para o problema.
Medições necessárias
Em alguns casos, a falha pode ser ocasionada pela exposição a temperaturas elevadas. A norma brasileira estabelece valores limites de temperatura para o bobinado dos motores, dependendo da classe térmica dos materiais isolantes que tenham sido empregados em sua fabricação. Motores industriais costumam ser fabricados com a classe F, o que significa que a temperatura em seu bobinado pode atingir até 155 C°, sem comprometer o seu desempenho e vida útil.
Assim, para fazer uma medição correta da temperatura do motor em campo, seria necessário que o equipamento possuísse sensores de temperatura no bobinado, o que não é uma realidade para muitos dos modelos em operação. Sendo assim, a medição tem que ser feita pela parte externa, com a utilização de equipamentos especiais com leitura por infravermelho (termovisores) ou até mesmo por termografia, que contam até mesmo com câmaras de circuito fechado de TV para o monitoramento de alguns componentes do motor.
Para a medição externa, todavia, não há limites impostos por normatização e, por isso, os fabricantes de motores indicam algumas práticas para a realização dessa atividade. Em primeiro lugar deve-se ter em mente que a temperatura na parte externa do motor é significativamente inferior à do bobinado (temperatura interna). Além disso, seu valor varia de acordo com o ponto da superfície em que se esteja medindo. Por isso, o ideal é que a medição da temperatura ambiente seja realizada no máximo a 1 metro de distância do motor. A temperatura da carcaça, por sua vez, deve tomar como base o centro superior lateral do motor, enquanto se recomenda a medição da temperatura do mancal acoplado ao lado, conforme mostra a figura da pág. 63.
Ao contrário da temperatura, a vibração pode ser medida com base em normas bem estabelecidas. Elas definem os pontos onde fazer as medições e também os valores limites a serem considerados. Para os ensaios em laboratório, por exemplo, a norma utilizada é a NBR IEC 60034-14 e, para ensaios em campo, a norma é a ISO 10816-1. Elas indicam seis pontos de medição, conforme o quadro acima. É importante salientar que os pontos de medição devem ser os mais próximos possíveis dos mancais, sempre localizados em partes rígidas. Não se deve medir vibração em partes da carcaça que não sejam muito próximas às tampas.
Pensando na manutenção preventiva por prioridade, ou seja, de acordo com a importância do motor para a operação, os equipamentos de nível “A” podem ser submetidos a análise de vibração a cada 30 dias, enquanto os de nível “B”, a cada 60 dias. Práticas como essa ajudam a detectar problemas nos rolamentos e, em casos mais específicos, localizam falhas elétricas como a interrupção de barras rotoras. Além disso, a análise de vibração ajuda a detectar problemas relacionados a desbalanceamento e desalinhamento dos conjuntos.